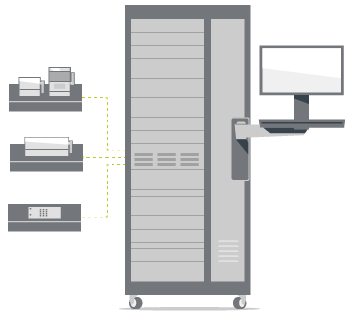
自動テストの定義
自動テストとは、コンピュータが製品に対して一連の個別のテストを論理的な順序で実行できるようにするプロセスである。これらのテストでは、計測ハードウェアを用いて測定を行い、その測定値を ソフトウェア(テストエグゼクティブ)を搭載したコンピュータに送信する。コンピュータは、その結果をあらかじめ定義された許容範囲と比較し、製品が合格か不合格かを判定する。 自動化を利用することで、テスト手順を非常に迅速かつ確実に、繰り返し実行することができ、人為的ミスのリスクも最小限に抑えられます。現在、自動化テストは電子機器を使用するあらゆる業界で採用されており、自動テスト装置の数は著しく増加しています。
自動テストの身近な例
手動テストから自動テストへの移行の一般的な例は、地元の自動車整備工場で見ることができます。自動車の修理が単純だった頃、消費者は車を整備工場に持ち込み、整備士がディストリビューターやスパークプラグ、キャブレターへの燃料供給の有無などを手作業で点検していました。 こうした点検は、故障の原因が特定され、修理が行われるまで、一つずつ順に行われていました。現在では、整備士は自動車をコンピュータに接続し、ボタンを押すだけで、コンピュータがより包括的な一連の測定を行った後に生成されるテスト結果を分析します。 例えば、エンジン制御ユニット(ECU)のテストでは、整備士が具体的に何が起きているのかを知る必要すらないまま、多くのテストが実行されます。このプロセスは「自動テスト」と呼ばれ、製品に対して一連のテストが順次実行されるものです。
手動テストと自動テスト

手動テストのプロセスは通常、1人または複数の担当者が、テストが完了するまで1つの測定タスクを完了させてから次のタスクへと順次進める形で処理されます。多くの企業では、オペレーターが1日中テスト装置の前に座り、計器を監視しながらテスト結果を記録するという体制をとってきました。このプロセスは長年にわたり採用されており、人件費が低い場合には現在も引き続き利用されています。 また、製品のテストプロセスが比較的単純で、オペレーターが短時間でテストを完了できる場合にも、手動テストが用いられます。 一方、自動テストとは、コンピュータベースのテストシステムが製品のテストプロセスを実行するものです。歴史的に、自動テスト装置は高価で複雑であり、ほとんどの自動テストシステムは防衛、自動車、通信産業向けに構築されていました。 1970年代から1990年代初頭にかけては、人件費に比べてコンピューティングのコストが極めて高く、当時、自動試験装置のコストは人件費をはるかに上回っていました。そのため、手動試験が依然として主流でした。
テストシーケンスとテスト実行ソフトウェア
個々のテスト(テストモジュールと呼ばれる)は、特定の機能や検証を実行します。これらの個々のテストを組み合わせたものを、テストシーケンスと呼びます。テストシーケンスの例としては、(1)電源投入テスト、続いて(2)電圧チェックテスト、さらに(3)電流テストといったものが挙げられます。 自動試験装置を使用すれば、複数のテストシーケンスを作成し、同一システム内で多数の製品の試験を効率的に行うことができます。テストモジュールは多くのプログラミング言語で作成できますが、テストシーケンスは通常、テスト実行ソフトウェアツールによって作成されます。 テストエグゼクティブツールには、個々のテストシーケンスの作成、合格/不合格の判定基準となる測定限界値の設定、測定結果に基づいて新しいテストシーケンスを呼び出す条件の設定など、多くの機能があります。また、この種のソフトウェアは、テストデータを出力するためのフレームワークも提供しており、その結果をデータベースにアップロードして、さらなる分析を行うことが可能です。
半自動テスト
手動テストと自動テストを比較検討する際、物事を白黒で捉えないことが重要です。 多くの企業では、テスト戦略として「半自動テスト」と呼ばれる第3の選択肢を採用しています。この選択肢は通常、テスト中に製品に対して何らかの設定が必要な場合に採用されます。半自動テストとは、テストサイクルの一部または全工程において、オペレーターが立ち会うテストのことです。
通常、製品はコンピュータに接続された治具に固定されます。テスト手順中、コンピュータ画面に表示されるグラフィカルユーザーインターフェース(GUI)が、製品に対して何らかの手動調整を必要とするテスト手順の各段階について、オペレーターを誘導します。これには、ポテンショメータの調整や特定の機械部品の位置合わせなどが含まれます。 オペレーターが調整を行っている間、コンピュータはパラメータを読み取っている場合があります。
値が所定の範囲内に入ると、コンピュータは設定が正しく行われたことを表示してオペレーターに知らせる場合があります。これらのテストが完了すると、コンピュータが再び制御を引き継ぎ、残りのテストは前述と同様の方法で完全に自動化されます。
自動テストの種類
自動テストシステムには様々な形態や規模のものがあり、あらゆる専門分野の知見が活用されています。光学、RF、機械、電気、ソフトウェアなどの各分野の専門家が、テストプロジェクトの各段階において必要とされます。
テストの種類には、例えば次のようなものがあります:
インサーキットテスト(ICT)
インサーキットテストは長年にわたり行われてきました。当初は、電子製品に組み込まれる個々の回路基板をテストするために使用されていました。 電気プローブを用いて、部品が実装されたプリント基板(PCB)を検査し、短絡、断線、抵抗、静電容量、およびアセンブリが正しく製造されたかどうかを示すその他の基本要素を確認します。この検査は、「ベッド・オブ・ネイルズ」と呼ばれるテストフィクスチャと専用の試験装置を用いて行うことも、フィクスチャを使用しないインサーキットテストのセットアップで行うこともできます。 ベッド・オブ・ネイルズ・テスターは、ガラス繊維布積層シートの穴に多数のピンが挿入された、伝統的な電子フィクスチャです。これらのピンは、ツーリングピンを用いて位置合わせされ、PCB上のテストポイントと接触します。テストポイントは、ワイヤやケーブルを介して測定ユニットに接続されています。 バネ式の小さなピンはそれぞれ、被試験デバイス(DUT)の回路内の1つのノードと接触します。DUTを「ベッド・オブ・ネイルズ」に押し付けることで、DUTの回路内にある数百、あるいは数千もの個々のテストポイントに対して、迅速かつ同時に確実な接触を行うことができます。 押さえつけ力は手動または真空によって加えられ、これによりDUTが釘の上に押し下げられます。ICTシステムには、多くの場合、テストデータのロギング機能が組み込まれており、メーカーの設計に基づいた独自の出力レポートが作成されます。多くのICTシステムは現在も使用されていますが、後述するバウンダリスキャンシステムに徐々に取って代わられつつあります。 ICTには、テストの高速性やPCBの多くの部分を同時にテストできる能力、さらに市販品として入手可能であるといった多くの利点があります。通常、サブアセンブリに組み込まれる前の、部品が実装された個々のPCBのテストに使用されます。
バウンダリスキャン
バウンダリスキャンは、近年非常に普及している自動テストの一種です。 JTAG(Joint Test Action Group)や、そのIEEE規格(IEEE 1149.1)としてよく知られているバウンダリスキャンは、従来のテスト手法に比べて多くの大きな利点があり、そのため、現在では自動テストで使用される主要なツールの1つとなっています。 バウンダリスキャンテストが当初開発された主な理由は、テスト用の基板や集積回路へのアクセスが困難であるという問題を克服するためでした。製品の小型化が進むにつれて、利用可能なスペースを確保することが難しくなり、従来のテスト手法では不適切あるいは不可能になっていました。 バウンダリスキャンは、基板上に実装された大規模集積回路内に専用のバウンダリスキャンレジスタを設けることで、この問題を解決します。基板をバウンダリスキャンモードに設定すると、集積回路内のシリアルデータレジスタにデータが送信されます。 このシリアルデータチェーンからの応答、すなわち出力されるデータにより、テスターは比較的高い速度で不具合を検出することが可能になります。物理的なテストアクセスが極めて限られている基板や集積回路さえもテストできるという特長から、バウンダリスキャンは広く普及し、その利用は拡大し続けています。
自動光学検査(AOI)

AOIは多くの製造環境で一般的に採用されています。基本的には目視検査の一種ですが、カメラ、コンピュータ、およびソフトウェアを用いて自動的に行われます。検査が自動化されているため、従来の手作業による検査と比較して、はるかに高い再現性と速度を実現します。 AOIは、はんだ付けされたプリント基板を製造する生産ラインの末端に設置された場合に特に有用であり、はんだ付けの欠陥を含むあらゆる製造上の問題を迅速に特定し、正しい部品が実装されているか、その向きが正しいかを判断することができます。 従来、この種の検査は、作業員が同じ種類の基板を何時間もかけて目視で確認することで行われていました。 手作業による目視検査の最大の問題の一つは、作業者の疲労です。シフトの終盤になると、手作業による検査の精度が低下することが多く、その結果、不良品が合格したり、良品が不合格になったりすることがあります。AOIはこれらの問題を効果的に解決します。AOIシステムはコストが高いため、多くの場合、大量生産ラインでのみ使用されています。
自動X線検査(AXI)
AXIはAOIと多くの共通点があります。しかし、ボールグリッドアレイ(BGA)パッケージの登場に伴い、肉眼では確認できない箇所を検査できる手法の開発が必要となりました。 AXIシステムは、医師が骨のX線写真を観察して骨折の有無を確認するのと同じように、集積回路(IC)パッケージを透過してはんだ接合部を正確に評価することができます。
機能試験用自動試験装置
機能試験は、その名の通り、デバイスの機能を試験するためのものです。これは製造プロセスのかなり後半に行われ、多くの場合、製品が梱包されて顧客に出荷される前の最終試験となります。製品がこの試験段階に達すると、不具合が見つかった場合の修理費用は通常、最も高額になります。 問題や設計上の不具合がテストによって早期に発見されればされるほど、その解決にかかる費用は少なくて済みます。 企業の製品の機能の多くは独自のものであるため、機能試験装置のほとんどは特注で製作される必要があります。新製品が設計・製造される際、これまでに存在しなかった機能を備えていることが多く、つまり、それらの機能に対応した試験装置をこれまで誰も製作したことがないということです。
組み合わせテスト
これまでに説明したテストの種類からもわかるように、単一のテスト手法だけで完全な解決策を提供することはできません。この問題を克服するため、多くのATEシステムでは、1台のテスターにさまざまなテスト手法を組み込んでいます。テスト機能を組み合わせることで、テストカバレッジを大幅に高めることができます。 また、コンビネーション・テスターは、基板を物理的に別のテスターへ移動させることなく、さまざまな種類のテストを実施することができます。この単一のテストスイートには、ICTに加え、機能テストやJTAGバウンダリスキャンテストなどが含まれる場合があります。 前述の各自動テスト方式にはそれぞれ長所があるため、必要なテストに応じて適切なテスト手法を選択することが不可欠です。 利用可能なあらゆるテスト手法を組み合わせて使用することで、構築されたATEを最大限に活用することが可能になります。これにより、テストを迅速に実行しつつ、すべての製品タイプを確実にテストするための高いカバレッジを確保することができます。
手動テストと自動テストの選択
製品のユースケースを大局的に分析し、さらに製造規模も考慮すれば、一般的に適切な道筋は明らかになります。多くの場合、ミッションクリティカルな製品は、正常な動作を保証するために複数回テストされます。 こうした製品タイプの例としては、人々の安全を守るために使用されるものや、機能不全が壊滅的な結果をもたらす可能性のあるもの、例えば運輸、航空宇宙、医療、防衛産業などが挙げられます。例えば、航空機部品を製造する企業は、自社製品のいかなる不具合も大規模な死傷や破壊につながる可能性があることを認識しており、そのためこれらの企業は自動テスト装置に多額の投資を行っています。 もう一つの例は、埋め込み型医療機器のメーカーです。その製品の品質は、使用者にとって生死を分けることになり得ます。こうした企業は、安全上の理由と費用対効果の両面から、自動テスト技術を早期に導入しました。 自動テストは決して疲れを知らず、調子の悪い日もない。オペレーターが必要な作業を行う場合、昼食前と昼食後では結果が異なることが実証されている。さらに、主観的な要素も影響を及ぼし始める。ある人にとって適切であるものが、別の人にとってはそうではない場合もある。 市場に出すべきではない製品が一般に流通してしまったり、不合格とされた製品が実際には全く問題がないことが判明したりすることもあります。こうしたミスは、リコールや修理、さらにはブランドの評判の低下など、多大なコストを招きます。客観的な基準に基づいて作業を行う場合、結果は常に信頼性が高く、再現性があります。
その用途は自動化に適しているか?
手動テストは、テストプロセスが単純で人件費が低い場合に、従来から用いられてきました。また、開発中の新製品をテストする際、柔軟性が重要な要素となる研究開発部門でも、手動テストが頻繁に利用されています。テストプロセスを変更し、いくつかの異なる選択肢を試すことができる点は、手動テストの利点と言えます。 ソフトウェア開発にかかるコストが高いと認識されがちであるため、企業によっては手動テストプロセスから自動テストプロセスへの移行を困難に感じる場合があります。
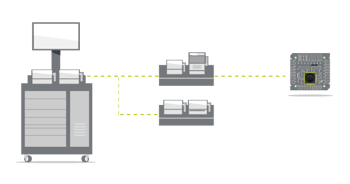
ムーアの法則に従ってテスト機器やソフトウェアツールのコストが低下したため、現在ではあらゆる種類の電子製品のテストに自動テストが広く利用されています。テスト機器の価格が下がるにつれて、自動テスト機器の導入はますます普及しています。 自動テストの普及に寄与しているもう一つの要因は、世界的に人件費が上昇しており、手動テストのコストが高くなっていることです。専門的なスキルが求められるニッチな業界では、適切な人材を見つけ、育成することも同様にコストがかかり、困難を伴います。 自動テストは、大量生産・低コスト製品から少量生産・高付加価値製品に至るまで、あらゆる種類の製品で利用されています。どのテスト装置を採用すべきかを決定する要因は、製造される製品の種類によって異なります。 大量生産・低コスト製品の場合、テスト時間はしばしば重要な要素となるため、1つの製品のテスト時間を数秒短縮できるかどうかが、使用するテスト装置の種類を選択する際の主要な決定要因となります。一方、より複雑で高付加価値の製品では、多くのテストを詳細に実施できる能力がより重要となるため、テスト装置はより高度で、コストも高くなる傾向があります。
自動化には投資に見合う価値があるのでしょうか?
経営幹部が新製品の導入に着手する際に下すべき最大の決定事項の一つは、自動テストへの投資を行うかどうかです。 自動テストシステムの導入コストは、近年低下してはいるものの、依然として多額の投資を要します。とはいえ、初期投資を行えば、それをコスト削減につながるプラットフォームへと転換する方法があります。共通のコアを備えたテストステーションを設計・導入することで、製造工程全体を通じてそれらを容易に再利用・再活用することが可能になります。共通コア、あるいは汎用テストステーションの鍵となるのは、高価な計測機器をすべてベースユニットに集約することです。そうすれば、必要に応じてそれらを交換することで、さまざまな製品や製品ライフサイクルの各段階に対応できるよう、柔軟な治具を設計することが容易になります。
自動試験装置の導入に対する反対意見は、組織内部からも生じることがあります。既存の従業員の中には、新技術の導入によって自分の仕事が脅かされると感じる人もいるからです。しかし、仕事の単調な部分が、ビジネスにより多くの価値を付加できる、よりやりがいのある役割に置き換わると気づけば、こうした脅威感はしばしば好転します。 適切に対処すれば、この状況は関係者全員にとって前向きな経験へと変えることができます。
手動テスト、半自動テスト、自動テストの主な違いについては説明しましたが、どのように判断すべきかという疑問は残っています。
特定の状況においてどの戦略が最も適しているかを判断するには、いくつかの質問に答える必要があります:
- その製品は低コストか、それとも高付加価値か?
- 大量生産される予定か?
- テストは複雑か、それとも比較的簡単か?
- エンドユーザーにとって、その製品は業務上不可欠なものか?
- 全製品を100%テストする必要があるのか、それともロットごとのテストで十分か?
これらの質問への答えは、自動テストを導入すべき戦略であるかどうかについて、より適切な判断を下すための指針となります。低コストでシンプルな電子製品を製造する企業にとって、製造コストとテストコストを抑えるためには自動テストが不可欠です。このような場合、オペレーターがすべての製品を手作業でテストすることは、コストがかかりすぎて現実的ではありません。 製品が複雑であるか、あるいは高付加価値である場合、製品の複雑さをテストするために必要な専門技術者の人件費が高額であるため、テストの自動化が理にかなっていることがよくあります。高付加価値製品の場合、一貫した品質を確保するために、高度なテストと文書化されたプロセスを期待する顧客が多いものです。ミッションクリティカルな製品においては、生産の全段階において、高い品質と反復的なテストが不可欠です。 テストは、個々のPCBのテストからサブシステムテスト、そして最終的な機能受入テストに至るまで、組み立てのあらゆる段階で行われるべきです。この種の製品において、現場での故障(すなわち、品質不良によるコスト)は、包括的なテストにかかる費用よりもはるかに高額になります。
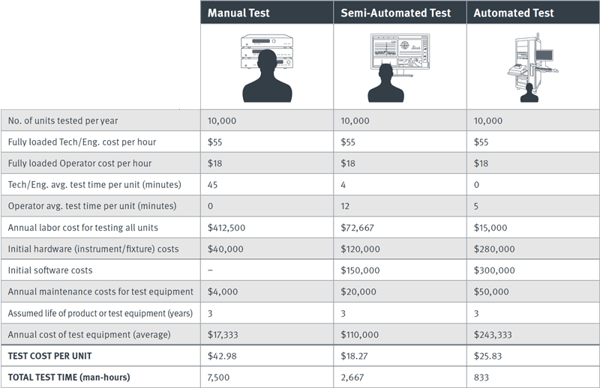
すでに論じたテストプロセスの違いをより深く理解し、その正当性を立証するためには、典型的なテストシナリオの例を当てはめてみると役立つでしょう。 上記のシナリオ例では、テストが必要な製品について、3つのテストプロセスそれぞれにおけるテスト1回あたりの潜在的なコストを分析しています。最適な戦略を決定する上で重要な計算項目は、テスト時間、オペレーター人件費、設備費、および必要なエンジニアリング開発(すなわち、ソフトウェア設計)です。 この例では、推定固定費、開発費、およびテスト時間に基づき、ある製品ラインが年間10,000台を生産すると仮定しています。この情報を用いて、1台あたりのテストコストを算出します。この例において決定的な経費はテスト時間です。テスト時間が短縮されるにつれて、1テストあたりのコストは劇的に低下します。
手動テストの場合、より高い技能レベルが求められるため、オペレーターコストは高くなります。 テストの実施には、訓練を受けたテスト技術者が必要です。一方、半自動または全自動のテストシナリオでは、熟練度の低いオペレーターでも対応可能です。(これらのケースでは、オペレーターが複数のテスターを同時に操作できる可能性がありますが、この多重処理の仮定は計算には使用されていません。)上記の表に示した例は、さまざまなテストタイプのシナリオを算出するための指針となります。このケースでは、生産数量(年間10,000台)を考慮すると、手動テストから半自動テストへの移行は妥当ですが、完全自動テストへの移行は妥当ではありません。 その理由は、人件費を大幅に削減するために何らかの自動化を導入するだけの十分な量はあるものの、完全自動化にかかるより高額なコストを正当化できるほどには量が多くないためです。
製品テストの成功は品質にとって極めて重要ですが、それにはコストが伴います。製品テストを手動で行うか自動化するかを決定する際には、上記のすべての考慮事項を踏まえて慎重に検討する必要があります。適切な計画は、効果的な結果をもたらし、製造を加速させると同時に、全体的な成果を向上させることにつながります。
詳細はこちら:
アクティブ・アライメント・アセンブリ-テストエンジニアリングの専門知識-RFテスト機器-スマートデータ管理
「テストの達人」をフォローしよう!
当社の電子書籍やホワイトペーパーなどで紹介されている、最新の技術トレンド、ベストプラクティス、ヒントをぜひチェックしてください。